


Explosion de poussière ATEX en transport pneumatique : exigences et prévention
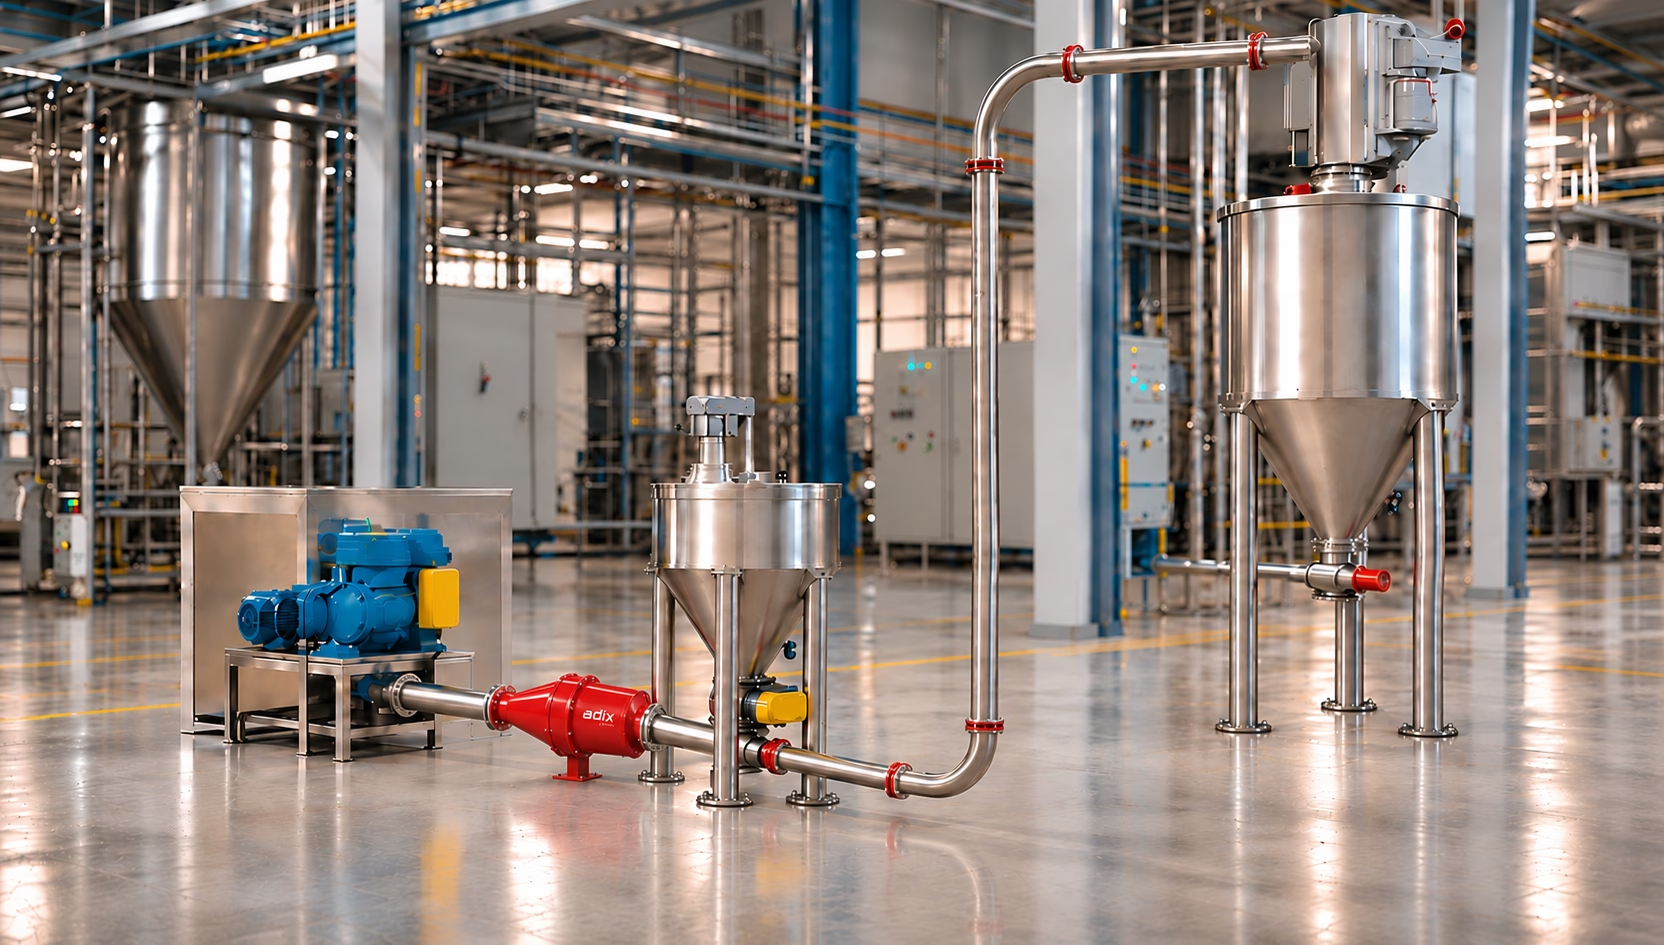
Un surpresseur Roots peut-il provoquer une explosion de poussière? Sous ATEX, la réponse est oui, même lorsque le surpresseur lui-même n’est jamais en contact avec une poussière combustible.
Introduction: le risque caché du transport pneumatique
Les systèmes de transport pneumatique sont largement utilisés dans l’industrie alimentaire, la manutention de céréales, la fabrication chimique, la production pharmaceutique et d’autres secteurs manipulant des poudres combustibles. Le transport pneumatique en phase diluée à pression positive assure un transfert continu entre les équipements de process, les silos de stockage et les systèmes de séparation. Dans le cadre ATEX, les exploitants doivent évaluer la probabilité et la persistance des atmosphères explosives sur l’ensemble du système — et une source d’inflammation ne se forme pas nécessairement à l’endroit où l’explosion se produit finalement.
Un surpresseur volumétrique de type Roots peut générer des étincelles mécaniques ou des particules chaudes en cas de fonctionnement anormal, même lorsqu’il ne traite que de l’air propre. Ces sources d’inflammation peuvent se propager en aval avant de rencontrer une poudre combustible. Le surpresseur peut ne contenir aucune poussière combustible et devenir malgré tout l’origine d’une source d’inflammation capable de déclencher une explosion ailleurs dans le système. [1]
Fonctionnement du transport pneumatique en phase diluée à pression positive
Un système type comprend un surpresseur Roots, une conduite d’air propre, un sas rotatif ou un autre dispositif d’alimentation en matière, une ligne de transport chargée en poussière, et un silo récepteur, un cyclone, un dépoussiéreur à manches ou un autre séparateur. La poudre est introduite dans le flux d’air en aval du surpresseur. La section d’air propre peut donc transporter des sources d’inflammation, même si une atmosphère explosive de poussière n’y est normalement pas présente.
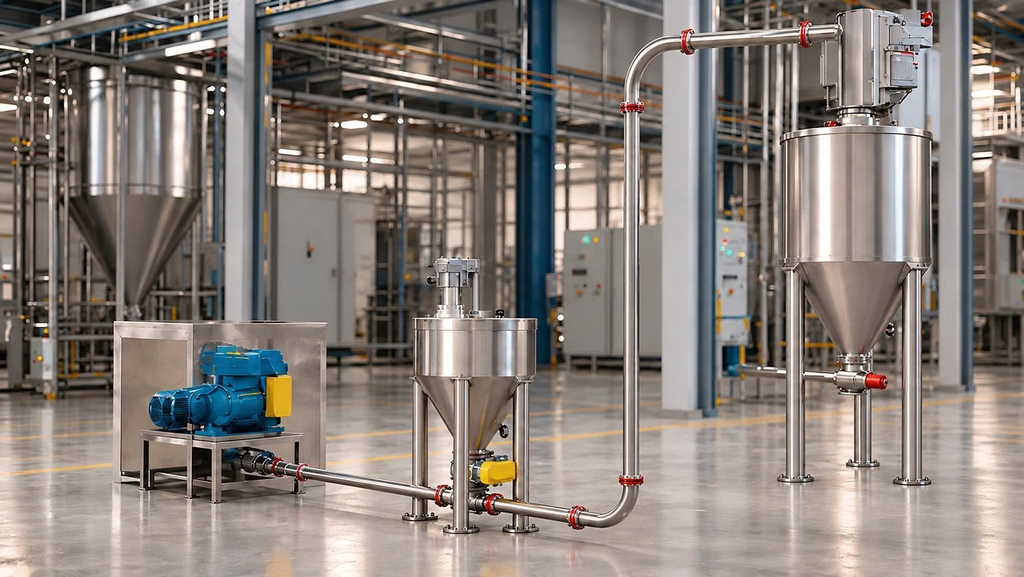
Où des atmosphères explosives de poussière peuvent-elles se former?
Cadre ATEX : la directive 1999/92/CE, article 4 et annexe I, impose d’évaluer la probabilité et la persistance des atmosphères explosives et fournit le cadre de classification des zones dangereuses. La norme EN 1127-1:2019 traite de l’identification des risques d’explosion, de l’évaluation des sources d’inflammation, de la prévention et de la protection. [10, 11]
Une déflagration de poussière nécessite une poussière combustible dispersée à une concentration explosible, un comburant suffisant et une source d’inflammation efficace. Le confinement contribue à la montée en pression. Des concentrations proches de 1 kg/m³ peuvent survenir dans le transport en phase diluée, mais les valeurs réelles varient selon la charge en solides et les conditions d’exploitation ; l’explosivité doit être évaluée par rapport à la concentration minimale explosible (CME) du matériau. [1]
Lignes de transport
La poudre en suspension dans le flux d’air peut former un mélange explosible lorsque la concentration et d’autres conditions sont favorables. La conduite peut également transmettre la flamme et la pression entre équipements connectés. Une charge nominale en solides ne prouve pas, à elle seule, que le mélange dépasse la CME.
Silos récepteurs et réservoirs de stockage
Le remplissage pneumatique peut générer des nuages de poussière localisés près de l’entrée et à l’intérieur du réservoir récepteur. Des particules chaudes provenant d’équipements en amont peuvent atteindre ces zones pendant le remplissage.
Dépoussiéreurs à manches
Les chambres chargées en poussière et les cycles de décolmatage des filtres peuvent disperser de la poussière combustible. Une déflagration dans un dépoussiéreur à manches peut générer une pression interne significative et transmettre la flamme aux équipements connectés.
Cyclones et trémies réceptrices
La séparation et l’évacuation des matières peuvent créer des nuages de poussière. Leurs interconnexions doivent être évaluées quant au risque de propagation et à l’isolement approprié. [1, 2]
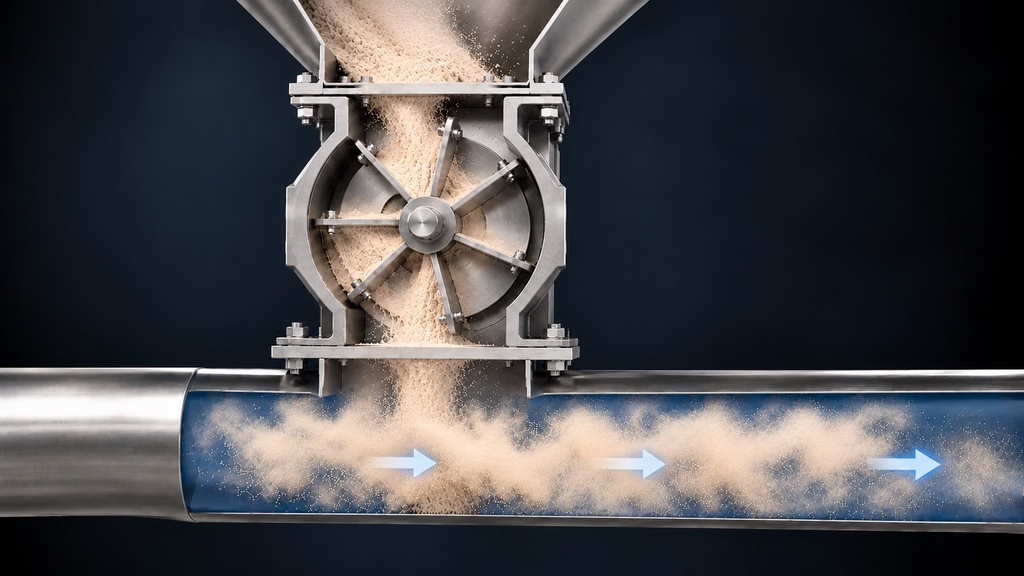
Sources d’inflammation dans les systèmes de transport pneumatique
Étincelles mécaniques générées par les surpresseurs Roots
Les surpresseurs Roots comportent des lobes rotatifs très rapprochés, conçus pour fonctionner sans contact. Des défaillances mécaniques peuvent produire friction, impact, particules incandescentes ou fragments chauds. Les mécanismes de défaillance crédibles incluent le contact rotor-rotor, le contact rotor-carter, la perte de jeu, la défaillance de roulement, des problèmes de distribution ou de lubrification, et l’entrée de corps métalliques étrangers par l’admission d’air. La capacité d’une particule à enflammer une poussière donnée dépend de sa masse, de son matériau, de sa température, de son comportement à l’oxydation et de la sensibilité à l’inflammation de la poussière elle-même. [1, 3, 4]
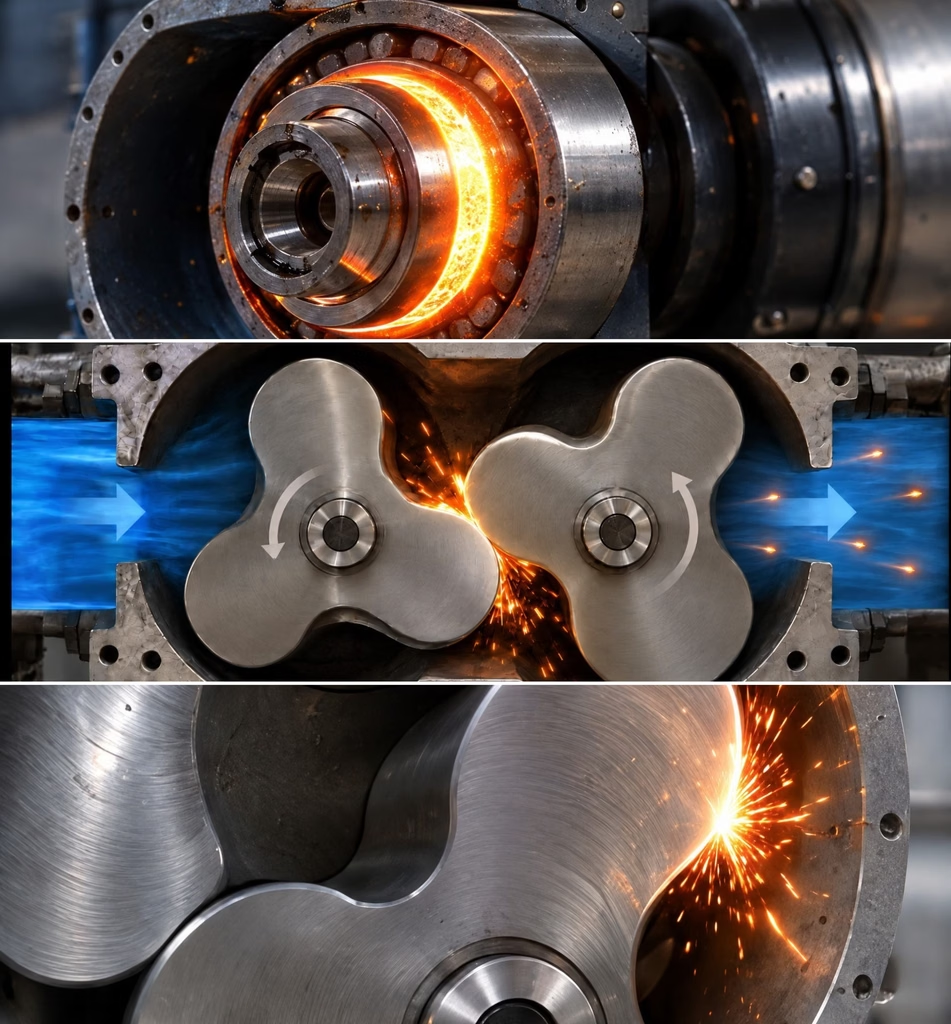
Étincelles externes et incendies du filtre d’admission
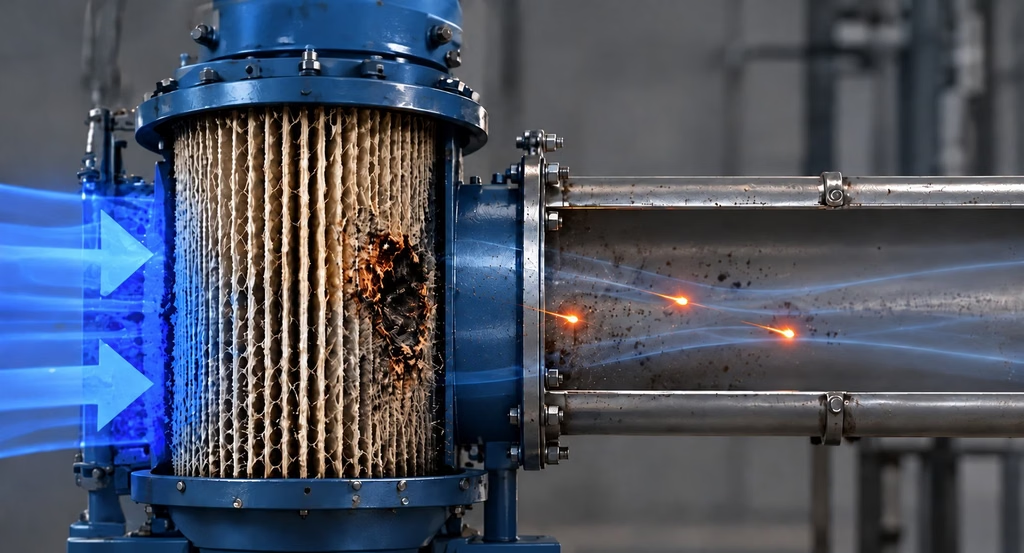
Des étincelles externes ou des débris en combustion peuvent être aspirés vers l’admission du surpresseur. Selon la construction du filtre et l’incident, l’inflammation du média filtrant d’admission peut générer une matière en combustion susceptible d’atteindre le flux d’air. Ce scénario nécessite d’évaluer l’emplacement de l’admission, l’exposition aux travaux à chaud externes, la filtration et le cheminement crédible vers la ligne de transport.
Surfaces chaudes et roulements surchauffés
Les roulements et composants rotatifs peuvent surchauffer en raison d’une perte de lubrification, d’usure ou d’un défaut d’alignement. Dans un surpresseur à air propre, un roulement chaud n’entre pas automatiquement en contact avec la poussière, mais sa défaillance peut produire une friction interne et des particules chaudes. La surveillance de la température et des vibrations constitue un contrôle préventif précieux.
Décharges électrostatiques
Le contact et la séparation entre la poudre, les conduites, les filtres et les flexibles peuvent générer une charge électrostatique. La mise à la terre, l’équipotentialité, les composants conducteurs et le choix de raccords flexibles adaptés doivent suivre l’évaluation des risques du procédé et les recommandations applicables en matière d’électricité statique (p. ex. NFPA 77 ou pratique nationale équivalente). [5]
Sources d’inflammation électriques et autres
Moteurs, capteurs, interrupteurs et instruments doivent être adaptés au classement de zone dangereuse applicable sous ATEX (exigences matériel de la directive 2014/34/UE). Les corps métalliques étrangers, la friction au niveau du sas rotatif, les matières en combustion lente et les activités de maintenance doivent également être pris en compte. [6, 10]
L’étincelle voyageuse: une inflammation loin en aval
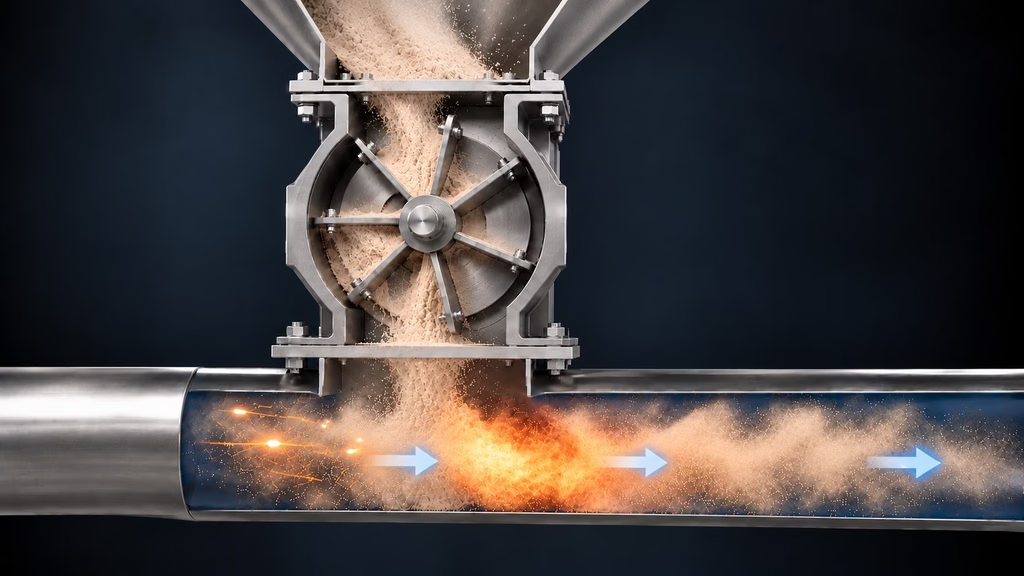
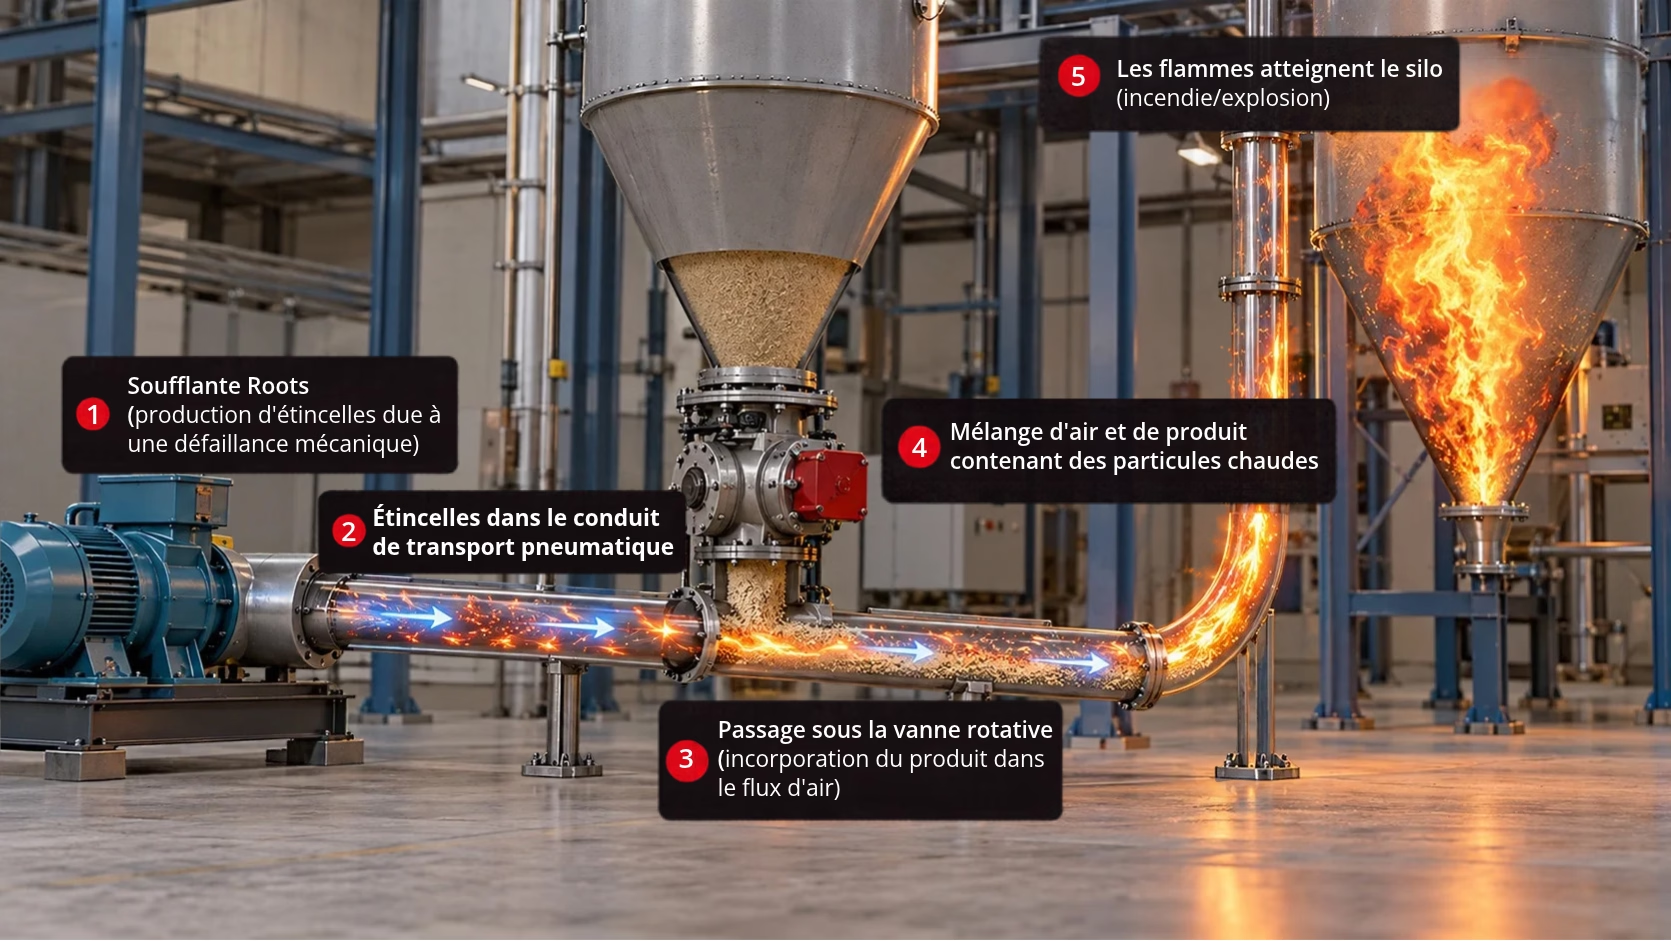
Imaginons un défaut de roulement entraînant un désalignement du rotor et un contact métallique à l’intérieur d’un surpresseur. Une particule chaude pénètre dans le flux d’air propre, se déplace en aval et atteint le sas rotatif où la poudre combustible est introduite. Si la particule conserve une capacité d’inflammation suffisante et rencontre un nuage de poussière explosible, une déflagration peut démarrer dans la ligne ou l’équipement récepteur. L’origine de la source d’inflammation et le lieu de l’explosion peuvent être séparés par une distance importante.
Conséquences et propagation de l’explosion
Montée en pression
Les déflagrations de poussière peuvent générer une montée en pression très rapide. Pmax caractérise la pression maximale d’explosion dans des conditions d’essai spécifiées, tandis que Kst caractérise la vitesse maximale normalisée de montée en pression. Ce sont des paramètres de sévérité, pas des mesures de probabilité d’inflammation.
Propagation de la flamme dans les conduites
Les conduites connectées peuvent transmettre la flamme et la pression d’un équipement initiateur vers un autre équipement. La turbulence et la précompression peuvent intensifier la combustion; l’isolement doit donc être envisagé en complément de la protection des capacités. [2, 7]
Explosions secondaires et conséquences
Un événement initial peut disperser la poussière accumulée et créer les conditions d’explosions secondaires. Les conséquences incluent des blessures au personnel, la rupture d’équipements, des dommages aux systèmes adjacents, des arrêts prolongés et une interruption d’activité majeure.
Évaluation du risque sous ATEX
Pour les lieux de travail de l’UE, la directive 1999/92/CE, article 3, établit une hiérarchie : prévenir la formation d’atmosphères explosives, éviter l’inflammation lorsque ces atmosphères ne peuvent être évitées, et atténuer les effets d’une explosion. L’article 4 impose une évaluation globale incluant les interactions et espaces connectés — surpresseur, section d’air propre, dispositif d’alimentation, ligne chargée en poussière, récepteur et interconnexions —, couvrant le fonctionnement normal, les défauts prévisibles, le démarrage, l’arrêt, la maintenance et la transmission crédible des sources d’inflammation. L’article 8 traite du document relatif à la protection contre les explosions. La norme EN 1127-1:2019 complète cette approche avec une méthodologie systématique d’évaluation du risque d’explosion. [10, 11]
Référence internationale : la norme NFPA 660 (norme américaine sur les poussières combustibles) propose un cadre équivalent d’analyse du risque poussière (DHA) et est largement utilisée comme référence technique complémentaire en dehors de l’UE ; les normes NFPA 68 et NFPA 69 appuient le choix des systèmes de décompression, de prévention et d’isolement. [1, 2, 7]
| Paramètre | Pertinence |
|---|---|
| Kst | Sévérité de l’explosion et dimensionnement de la protection |
| Pmax | Pression maximale et dimensionnement de la protection |
| CME | Concentration minimale explosible de poussière |
| MIE | Sensibilité à l’inflammation par étincelle électrique |
| MIT nuage / couche | Sensibilité à l’inflammation par environnement chaud et couche de poussière |
| LOC | Limitation en oxygène et évaluation de l’inertage |
| Granulométrie / humidité | Influence sur la dispersion et l’explosivité |
L’essai MIE ne détermine pas à lui seul la capacité d’inflammation d’une particule métallique chaude; différents mécanismes d’inflammation transfèrent l’énergie de manière différente.
Prévention de l’explosion : interrompre la chaîne d’inflammation
Intégrité mécanique et surveillance
Maintenir les jeux du rotor, l’état des roulements, la lubrification, l’alignement, les filtres d’admission et les engrenages de distribution. Surveiller les vibrations, la température et les conditions de pression anormales ; prévoir des alarmes et des verrouillages d’arrêt lorsque cela est justifié. La maintenance réduit le risque mais ne peut garantir qu’aucune défaillance mécanique ne se produira jamais.
SparkCatch: mitigation passive en ligne des sources d’inflammation
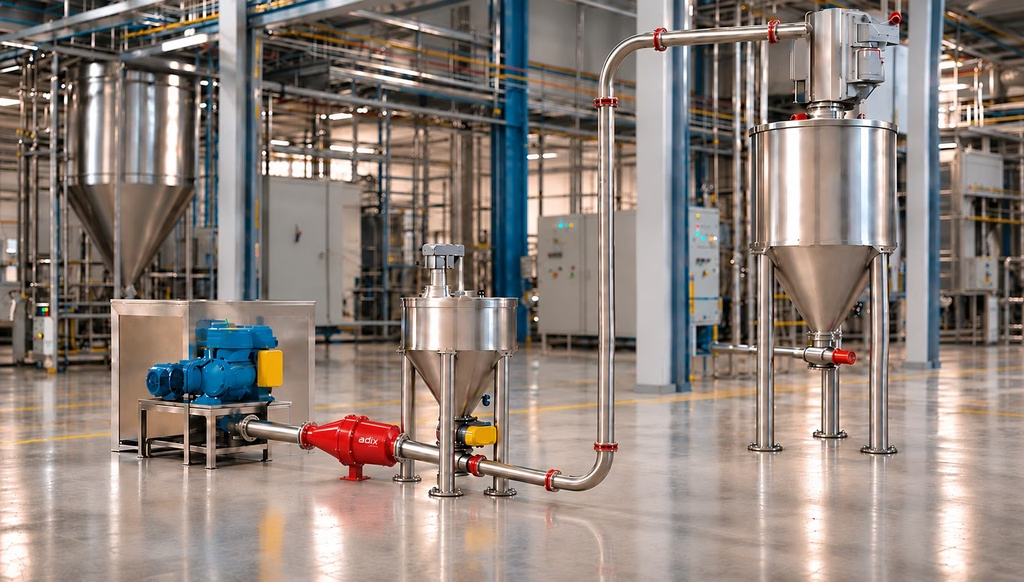
ADIX SparkCatch vise à réduire la transmission de certaines particules chaudes capables d’inflammation dans l’air de transport. Dans cette configuration, son emplacement d’installation stratégique se situe entre le surpresseur Roots et le sas rotatif ou un autre point d’injection de poudre — alors que la ligne contient encore de l’air propre.
Sa géométrie interne modifie la trajectoire des particules entraînées et augmente leur parcours effectif ou leur temps de séjour, favorisant la dissipation de l’énergie thermique. Dans le domaine de fonctionnement validé de l’appareil, cela peut réduire la capacité d’inflammation des particules chaudes avant qu’elles n’atteignent la poudre combustible. Le principe passif ne nécessite pas d’alimentation électrique pour son fonctionnement de base.
SparkCatch doit être décrit comme une couche de prévention supplémentaire, et non comme un substitut à la décompression, à la suppression ou à l’isolement contre l’explosion lorsqu’ils sont requis. La performance face aux étincelles mécaniques, aux particules incandescentes ou aux flammes établies doit être justifiée séparément par des preuves d’essai pertinentes et les conditions d’installation. [1, 3, 4]
Détection et extinction d’étincelles
Les systèmes actifs détectent le rayonnement des étincelles ou des particules incandescentes et déclenchent une extinction en aval. Leur performance dépend de la vitesse de transport, de la couverture des détecteurs, du temps de réponse, de la distance disponible, de l’agent extincteur et de la maintenance. Ces systèmes peuvent compléter la mitigation passive.
Électricité statique et adéquation du matériel
Relier à la terre et équipotentialiser les composants conducteurs, évaluer les flexibles et matériaux isolants, et choisir du matériel électrique adapté à la zone classée applicable au titre de la directive 2014/34/UE. Évaluer le matériel non électrique vis-à-vis de la friction, des chocs, des surfaces chaudes et de la charge électrostatique. [3–6, 10]
Autres mesures préventives
Selon l’évaluation des risques, des mesures complémentaires peuvent inclure la filtration d’admission, l’élimination de corps étrangers, des verrouillages de process et l’inertage lorsque cela est réalisable.
Protection contre l’explosion : limiter les conséquences en cas d’échec de la prévention
Décompression d’explosion et décompression sans flamme
La décompression d’explosion assure un soulagement contrôlé de la pression afin de réduire la pression développée dans l’équipement protégé. La décompression sans flamme peut réduire la flamme externe et les effets thermiques lorsque la décompression classique vers l’extérieur n’est pas envisageable. Les deux nécessitent une conception adaptée à l’équipement, aux propriétés de la poussière et aux conditions d’installation. [7]
Suppression d’explosion
Les systèmes de suppression détectent une déflagration naissante et déchargent rapidement un agent suppresseur afin de limiter la combustion et la montée en pression. Leur adéquation doit être validée pour l’équipement protégé et les conditions du procédé. [2]
Isolement d’explosion
Les technologies d’isolement adaptées peuvent inclure des clapets passifs certifiés ou autrement validés, des vannes mécaniques à fermeture rapide, un isolement chimique et des sas rotatifs spécifiquement conçus pour l’isolement contre l’explosion. Un sas rotatif ou un clapet ordinaire ne doit pas être automatiquement considéré comme un dispositif d’isolement contre l’explosion. [2]
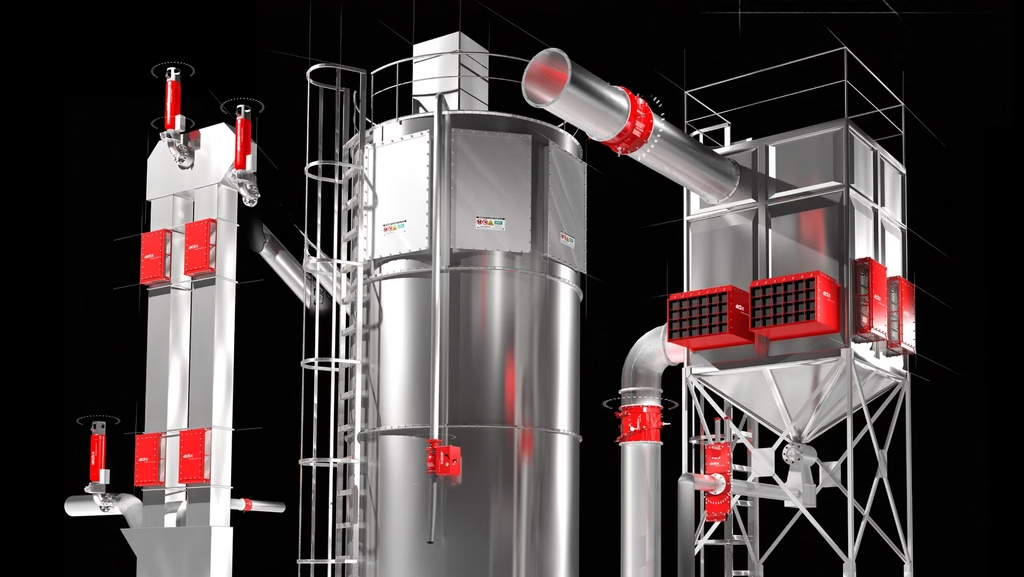
Pourquoi prévention et protection fonctionnent ensemble
Une stratégie efficace repose sur des couches complémentaires. La maintenance et la surveillance du surpresseur réduisent la probabilité de conditions anormales ; SparkCatch peut réduire la transmission de certaines particules chaudes avant l’injection de poudre ; la détection et l’extinction d’étincelles peuvent traiter les voies d’inflammation applicables ; et la décompression, la suppression et l’isolement réduisent les conséquences en cas de déflagration. Chaque mesure traite une partie différente du risque, conformément à la hiérarchie ATEX prévenir-éviter-atténuer.
Conclusion : la prévention commence avant l’entrée de la poudre
Dans le transport pneumatique en phase diluée à pression positive, les sources d’inflammation peuvent provenir d’équipements qui ne traitent normalement que de l’air propre. Un défaut sur un surpresseur Roots peut introduire des particules chaudes dans le flux d’air ; ces particules peuvent se propager en aval et atteindre des nuages de poussière combustible dans les lignes de transport, silos, cyclones ou dépoussiéreurs. Le document relatif à la protection contre les explosions doit suivre les sources d’inflammation crédibles depuis leur origine jusqu’à leur transmission potentielle et leur point d’inflammation.
Une mitigation SparkCatch en ligne, correctement sélectionnée et validée, peut ajouter une couche préventive entre le surpresseur et le point d’introduction de la matière. Lorsque cela est requis, la décompression, la suppression et l’isolement contre l’explosion restent essentiels. L’approche la plus solide consiste à prévenir l’inflammation chaque fois que possible, tout en limitant les conséquences si la prévention échoue.
ADIX conçoit et fabrique des solutions de prévention et de protection contre les explosions pour les procédés manipulant des poussières combustibles. Contactez notre équipe d’ingénierie pour étudier votre application de transport pneumatique.
Références
[1] NFPA 660 (2025), Standard for Combustible Dusts and Particulate Solids — DHA, risques d’inflammation et exigences spécifiques au procédé ; citée ici comme cadre technique international.
[2] NFPA 69, Standard on Explosion Prevention Systems — dispositions applicables de prévention, suppression et isolement.
[3] ISO 80079-36:2016 — Matériels non électriques destinés aux atmosphères explosibles : méthode et exigences de base.
[4] ISO 80079-37:2016 — Protection des matériels non électriques par sécurité à la construction, contrôle des sources d’inflammation et immersion dans un liquide.
[5] NFPA 77, Recommended Practice on Static Electricity.
[6] NFPA 70, National Electrical Code — articles applicables aux emplacements classés ; pour les installations de l’UE, les codes électriques nationaux équivalents alignés sur la directive 2014/34/UE s’appliquent.
[7] NFPA 68, Standard on Explosion Protection by Deflagration Venting.
[8] Série VDI 2263 — Incendies et explosions de poussières ; évaluation des risques et mesures de sécurité.
[9] FM Global Property Loss Prevention Data Sheet 7-76 — Combustible Dusts.
[10] Directives ATEX 1999/92/CE et 2014/34/UE — cadres européens relatifs au lieu de travail et au matériel. Citation complémentaire : directive 1999/92/CE, articles 3, 4 et 8 ; annexe I (classification des zones dangereuses) et annexe II (exigences minimales de lieu de travail).
[11] EN 1127-1:2019 — Atmosphères explosives : prévention de l’explosion et protection contre l’explosion ; notions fondamentales et méthodologie.
[12] Série EN 13463 (retirée / remplacée) — Anciennes normes ATEX pour matériels non électriques. EN 13463-1 a été remplacée par EN ISO 80079-36:2016 ; les concepts de protection auparavant présents dans EN 13463 ont été remplacés par EN ISO 80079-37:2016. Utiliser EN ISO 80079-36/-37 pour l’évaluation actuelle des équipements.
